Artykuł sponsorowany
Jak precyzyjna obróbka form wpływa na uruchomienie i stabilność linii termoformującej
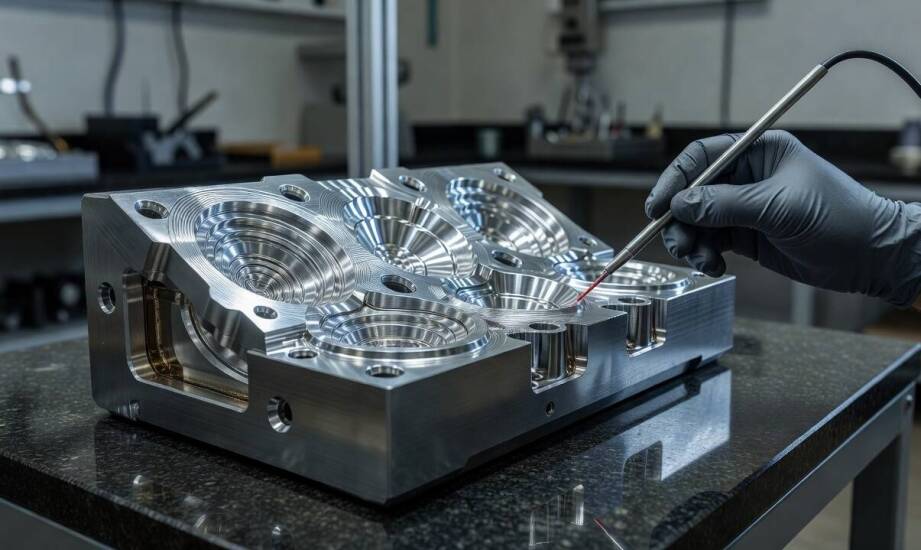
Nawet drobne odchyłki powstałe podczas obróbki formy termoformującej potrafią znacznie wydłużyć pierwsze uruchomienie linii produkcyjnej. Producenci opakowań z tworzyw sztucznych, na co dzień pracujący na maszynach takich marek jak KIEFEL czy ILLIG, często obserwują bezpośredni związek między precyzją wykonania oprzyrządowania a liczbą koniecznych korekt. Narzędzie wyprodukowane bez zachowania rygorystycznych tolerancji wymusza ciągłe dostrajanie parametrów procesu, takich jak temperatura grzałek czy czas próżni. Powtarzalna i pozbawiona błędów wymiarowych obróbka eliminuje ten problem, pozwalając na szybki rozruch maszyny. Z punktu widzenia zakładu produkcyjnego oznacza to mniejsze straty materiałowe, ograniczenie zużycia energii i szybsze dostarczenie gotowego opakowania na rynek. Każda godzina spędzona na modyfikacjach gniazda to wymierna strata dla wydajności całej hali.
Jakie elementy formy decydują o powtarzalności wymiarów?
Powierzchnie bazowe, kieszenie montażowe oraz punkty podparcia wyznaczają dokładną pozycję narzędzia w maszynie termoformującej. Elementy te wymagają frezowania z zachowaniem tolerancji rzędu setnych części milimetra. Zgodność wymiarowa powierzchni bazowych zapewnia prawidłowe ustawienie formy względem układów grzewczych, stacji próżniowych i wykrojników. Brak precyzji na tym etapie skutkuje niewłaściwym pasowaniem, co znacznie wydłuża wstępną kalibrację mechaniki maszyny. Nierówne doleganie bloków metalu nierzadko prowadzi również do szybszego zużycia ruchomych komponentów linii przy wielotysięcznych seriach.
Faktura powierzchni formującej wpływa bezpośrednio na ostateczną jakość i spójność wizualną detalu. Ślady pozostawione przez dłuta, mikronierówności oraz lokalne uskoki utrudniają równomierne rozkładanie uplastycznionego arkusza folii. Zjawisko to zaburza proces demoldingu, czyli bezpiecznego wyrzucania gotowego wyrobu z matrycy bez powodowania zarysowań. Odpowiednio gładka powierzchnia formy ułatwia bezproblemowe uwalnianie wytłoczek, minimalizując ryzyko uszkodzenia cienkich ścianek opakowania. W przypadku specjalistycznego oprzyrządowania aluminiowego pożądaną gładkość uzyskuje się poprzez dokładne szlifowanie płaszczyzn na maszynach bramowych CNC. Takie procesy pozwalają na osiągnięcie wartości chropowatości Ra poniżej 1,25 mikrometra.
W jaki sposób precyzja obróbki skraca czas prób produkcyjnych?
Dokładność wykonania elementów narzędzia wyznacza liczbę prób technicznych potrzebnych do pełnego ustabilizowania cyklu produkcyjnego. Zbyt duże odchyłki w geometrii gniazd wywołują nierównomierny rozkład grubości ścianek w uformowanym plastiku. Operatorzy muszą wtedy wprowadzać czasochłonne poprawki w obrębie ciśnienia formowania oraz mocy elementów grzejnych. Wykorzystywane na wczesnym etapie produkcji narzędzia frezowanie cnc w osiach 3 i 5 pozwala na wycięcie wysoce powtarzalnych gniazd formujących, co skutecznie ogranicza potrzebę ręcznego modyfikowania nastaw.
Wewnętrzny układ chłodzenia odgrywa równie ważną rolę w utrzymaniu tempa pracy termoformierki. Stabilność termiczna bloku narzędziowego decyduje o czasie stygnięcia i prawidłowym skurczu polimeru. Wykorzystanie wiertarek poziomowych CNC do precyzyjnego wiercenia głębokich otworów gwarantuje drożność i równe rozmieszczenie kanałów chłodzących. Zachowanie precyzyjnego dystansu między obwodem kanału a powierzchnią formującą chroni materiał przed powstawaniem ognisk przegrzania. Błędy wymiarowe w tym obszarze zmuszają obsługę linii do wydłużenia cyklu pracy, aby uniknąć odkształceń termicznych gotowego produktu.
Dlaczego obróbka narzędzi stanowi fundament stabilnej produkcji?
Rygorystycznie kontrolowana obróbka skrawaniem to podstawowy warunek uzyskania przewidywalnych rezultatów na wydajnych liniach pakujących. Praktyka inżynieryjna pokazuje, że dbałość o dokładność wymiarową formy owocuje płynnymi i szybkimi testami rozruchowymi. Narzędziownia Thermo-Tools projektuje matryce ściśle dopasowane do kinematyki konkretnych modeli maszyn, co eliminuje konieczność żmudnego adaptowania podzespołów bezpośrednio na hali produkcyjnej.
Prawidłowo poprowadzony proces obróbczy zapobiega większości komplikacji związanych z pozycjonowaniem folii i chłodzeniem przetłoczeń. Precyzyjnie wyprowadzone płaszczyzny bazowe oraz właściwa chropowatość gniazd sprawiają, że linia sprawniej wchodzi na zaplanowane obroty nominalne. Przedsiębiorstwa przetwórstwa tworzyw sztucznych korzystające z precyzyjnych matryc odnotowują mniej przerw technicznych, produkują mniej braków i utrzymują wysoką stabilność parametrów przez cały okres życia narzędzia.
Kategorie artykułów
Polecane artykuły

Skuteczna reprezentacja przed ZUS dzięki usługom biura rachunkowego

Znaczenie profesjonalnego doradztwa w usługach biur nieruchomości

Od czego zależy skuteczność usuwania owłosienia laserem u różnych typów skóry
