Artykuł sponsorowany
Dlaczego płótno na rolce sprawdza się przy długim szlifowaniu krawędzi i profili
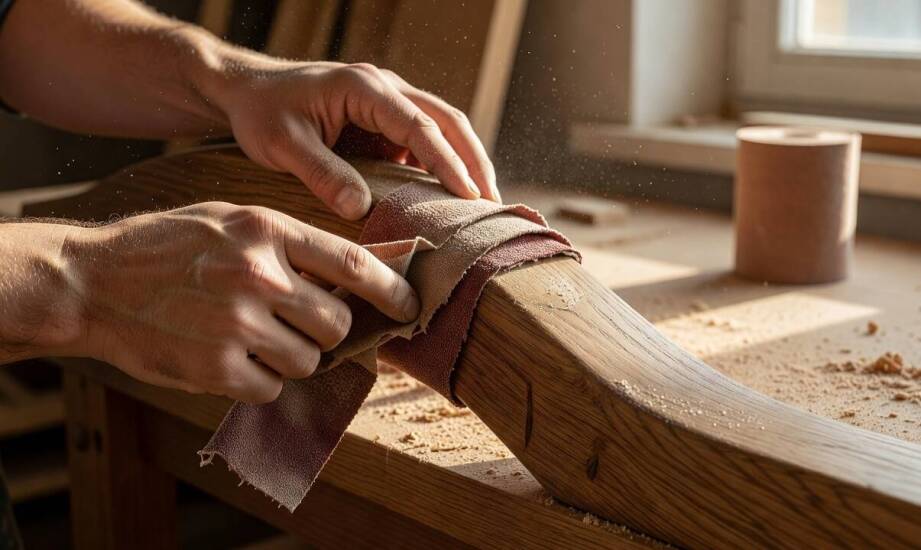
Przy powtarzalnym szlifowaniu długich krawędzi i profili standardowe arkusze zużywają się dość szybko. Ograniczona powierzchnia formatki nie pozwala na swobodne przesuwanie materiału wzdłuż całego elementu. Odcinki odcinane ze wstęgi zapewniają znacznie większą kontrolę nad bieżącym zużyciem ścierniwa. Umożliwiają dłuższe użytkowanie jednego fragmentu bez konieczności częstej wymiany narzędzia. Główna przewaga polega na zastosowaniu podłoża tkaninowego zamiast tradycyjnego celulozowego. Bawełniana siatka gwarantuje wysoką odporność na przypadkowe rozdarcia i zginanie pod dociskiem. Tkanina typu J lub cięższa wariacja X zachowuje elastyczność przy intensywnym nacisku dłoni. Papier w podobnych warunkach pęka lub rozwarstwia się na zaokrąglonych krawędziach. Szlifowanie ręczne wymaga stabilnego chwytu, a materiałowy nośnik znacznie lepiej układa się w palcach podczas długotrwałej pracy.
Szlifowanie profili i dobór odpowiedniej gradacji ziarna
W zakładach stolarskich i ślusarskich możliwość samodzielnego ustalania długości pasa ułatwia dopasowanie narzędzia do obrabianego detalu. Wystarczy odciąć fragment dokładnie odpowiadający wymiarom konkretnego profilu. Takie rozwiązanie wyraźnie ogranicza ilość odpadów w porównaniu z gotowymi arkuszami. Produkowane fabrycznie formatki często trzeba docinać, co generuje bezużyteczne ścinki materiału. Elastyczna struktura ułatwia ręczne szlifowanie długich listew, ram okiennych oraz konstrukcji stalowych o nieregularnych kształtach. Użytkownik łatwo owija pas wokół rur, poręczy czy tralek, zachowując stały kontakt ziarna z podłożem. Równomierny rozkład nacisku przyspiesza zdejmowanie wierzchniej warstwy.
Wybór parametrów ściernych zależy od etapu obróbki i rodzaju powierzchni. Prace w drewnie surowym wymagają użycia ziaren P80–P100, które szybko zdejmują naddatek i wyrównują płaszczyzny. Kolejne przejścia wykonuje się papierami o granulacji P120–P180. Ostateczne wygładzenie przed lakierowaniem osiąga się przy zastosowaniu P220–P320. Przy obróbce stali nierdzewnej lub węglowej proces usuwania rdzy i zgorzeliny zaczyna się od P60–P80. Przygotowanie metalu pod powłoki malarskie kończy się zazwyczaj na wartościach P180–P240. Stopniowa zmiana gradacji zapobiega pozostawianiu głębokich rys po wcześniejszych etapach szlifowania. Przestrzeganie właściwej sekwencji ziaren skraca czas potrzebny na ostateczne polerowanie.
Warianty materiałów i technika cięcia pasa z rolki
Producenci dostarczają ścierniwa o szerokościach od 50 do 200 milimetrów i długościach nawoju sięgających 50 metrów. Różne grubości podłoża pozwalają dopasować sztywność narzędzia do wielkości obciążenia. Odpowiednio dobrane płótno ścierne w rolkach sprawdza się zarówno przy lekkiej obróbce ręcznej, jak i mocniejszym tarciu. Narzędzia z ziarnem elektrokorundowym lub cyrkonowym wiąże się za pomocą syntetycznych żywic. Dystrybutorzy tacy jak Klingspor, VSM czy Norton tworzą serie przeznaczone do konkretnych stopów metali lub twardego drewna. Część produktów posiada dodatkowe powłoki chłodzące, które zmniejszają temperaturę podczas tarcia twardych stopów.
Prawidłowe oddzielenie fragmentu ze wstęgi decyduje o komforcie późniejszej pracy. Odcinanie na siłę lub przerywanie dłońmi powoduje wysnuwanie się nici z brzegów nośnika. Należy używać ostrych nożyczek warsztatowych lub ciężkiego noża introligatorskiego. Cięcie jednym zdecydowanym ruchem pod kątem prostym zapobiega strzępieniu się krawędzi. Czysty brzeg gwarantuje wygodny chwyt i eliminuje ryzyko zahaczenia wystającymi włóknami o obrabiany element. Równe krawędzie pozwalają na pełne wykorzystanie szerokości paska podczas wygładzania płaskich powierzchni. Zachowanie fabrycznej geometrii narzędzia ułatwia prowadzenie go w wąskich szczelinach.
Elastyczny pas ścierniwa daje największą swobodę podczas długich i powtarzalnych zadań warsztatowych. Umożliwia pełną kontrolę nad zużyciem narzędzia oraz dokładne dopasowanie wymiaru do obrabianego detalu. Gotowe formatki lepiej sprawdzają się przy precyzyjnym wykańczaniu małych płaszczyzn lub podczas montażu na szlifierkach oscylacyjnych. W tych urządzeniach standardowe wymiary ułatwiają szybką wymianę i zapewniają odpowiednie napięcie materiału na stopie maszyny. Prawidłowy dobór nośnika wyraźnie przekłada się na mniejsze zmęczenie rąk operatora.
Działająca od ponad dwudziestu lat hurtownia TOLS zaopatruje rzemieślników i zakłady przemysłowe w profesjonalne materiały ścierne. Jako autoryzowany dystrybutor marek Klingspor, PFERD, VSM i Norton firma utrzymuje stałą dostępność ponad trzech i pół tysiąca produktów w magazynie. Eksperci dobierają odpowiednie materiały do specyfiki konkretnych procesów technologicznych u klientów biznesowych oraz indywidualnych. Wiedza o zachowaniu ścierniw w praktyce pozwala na optymalizację kosztów obróbki powierzchniowej w zakładach produkcyjnych.
Kategorie artykułów
Polecane artykuły

Skuteczna reprezentacja przed ZUS dzięki usługom biura rachunkowego

Znaczenie profesjonalnego doradztwa w usługach biur nieruchomości

Od czego zależy skuteczność usuwania owłosienia laserem u różnych typów skóry
